Изложницы чугунные под золото
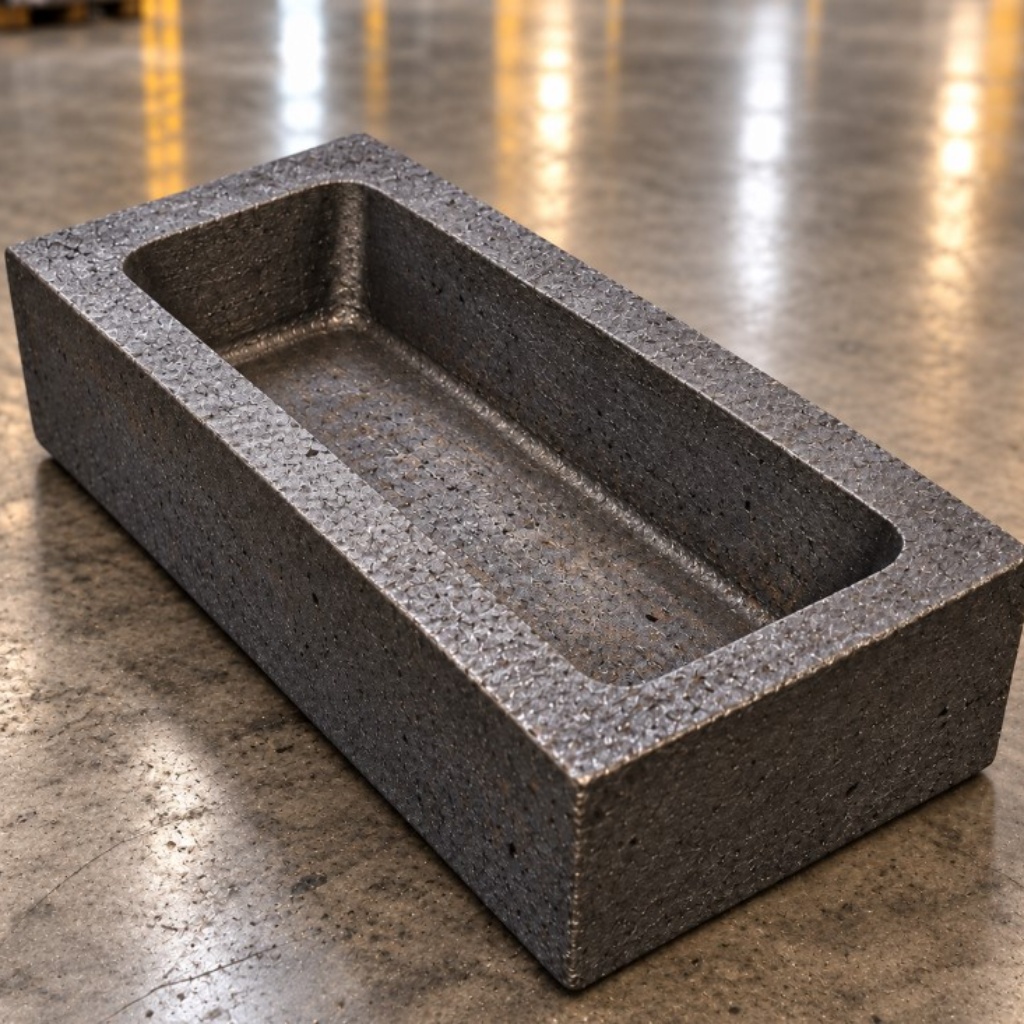
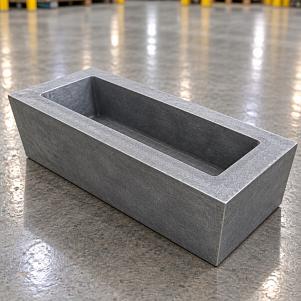
Изложницы чугунные под золото — металлические литейные формы, предназначенные для заливки расплавленного золота и его сплавов с получением слитков заданной геометрии. Изделия применяются в ювелирном и металлургическом производстве, при подготовке металлических заготовок к дальнейшей обработке и в технологических процессах разливки драгоценных металлов. Чугунная изложница представляет собой массивную форму с одной или несколькими рабочими полостями. Размеры, масса и конструкция подбираются в зависимости от требуемого объёма расплава, формы слитка и условий литья.
Чугунные изложницы для литья золотых слитков
Изложница для золота используется для формирования металлической заготовки при затвердевании расплава. Рабочая полость ограничивает растекание жидкого металла и задаёт основные размеры будущего слитка. Благодаря массивной металлической конструкции форма способна воспринимать тепловые нагрузки, возникающие при кратковременном контакте с расплавом. Для получения качественной отливки необходимо правильно подобрать размеры полости, подготовить её поверхность и соблюдать технологический режим заливки.
Технические характеристики чугунных изложниц под золото
| Наименование | Изложница чугунная под золото |
| Тип изделия | Литейная форма для разливки металла |
| Назначение | Получение слитков золота и совместимых сплавов |
| Материал корпуса | Чугун по технической спецификации |
| Распространённое исполнение | Горизонтальная открытая форма |
| Другие конструкции | Многогнёздные и разъёмные исполнения по проекту |
| Количество рабочих полостей | Одна или несколько |
| Геометрия полости | По форме проектируемого слитка |
| Длина рабочей полости | По типоразмеру |
| Ширина рабочей полости | По типоразмеру |
| Глубина рабочей полости | По типоразмеру |
| Толщина стенок формы | По конструкции |
| Габаритные размеры | По рабочему чертежу |
| Масса изложницы | По типоразмеру и конструкции |
| Вместимость по расплаву | По объёму полости и плотности сплава |
| Состояние рабочей поверхности | По требованиям технологии литья |
| Подготовка к заливке | Сушка, предварительный нагрев и обработка поверхности по технологии |
| Условия эксплуатации | По технической документации и технологическому регламенту |
Размеры чугунных изложниц для золотых слитков
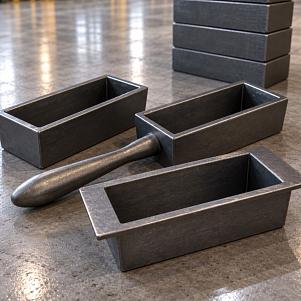
При подборе литейной формы необходимо различать наружные габариты корпуса и размеры получаемой отливки. Справочные примеры горизонтальных изложниц показывают, что при увеличении длины, ширины и глубины рабочей полости растёт вместимость по металлу. Приведённые размеры относятся к отдельным исполнениям литейного инструмента и не являются универсальным сортаментом.
Справочная таблица размеров горизонтальных изложниц
| Размер формируемого слитка, мм | Габариты изложницы с ручкой, мм | Материал | Тип конструкции |
| 90×35×35 | 210×55×45 | Чугун | Горизонтальная |
| 120×45×35 | 245×70×45 | Чугун | Горизонтальная |
| 150×70×40 | 285×110×50 | Чугун | Горизонтальная |
Вместимость изложницы по массе золота
Масса получаемого слитка определяется фактическим объёмом расплава и его плотностью. Для чистого золота плотность при комнатной температуре составляет приблизительно 19,3 г/см³, однако плотность жидкого металла отличается от плотности твёрдого. Кроме того, реальная вместимость зависит от уклонов стенок, скруглений и степени заполнения полости. Поэтому массу слитка следует определять по рабочему чертежу и технологическому расчёту.
Примеры вместимости литейных форм для разных проб золота
| Размер формируемого слитка, мм | Золото 585, ориентировочно | Золото 750, ориентировочно | Золото 999,9, ориентировочно |
| 90×35×35 | 1,35 кг | Около 1,6 кг | Около 1,92 кг |
| 120×45×35 | 2,3 кг | Около 2,72 кг | Около 3,29 кг |
| 150×70×40 | Около 5,1 кг для сплава 14 КТ | Около 6,05 кг для сплава 18 КТ | Около 7,3 кг для сплава 24 КТ |
Конструкция горизонтальной чугунной изложницы
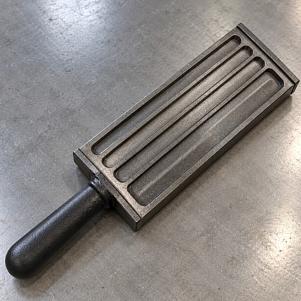
Горизонтальная изложница представляет собой массивный литой корпус с открытой рабочей полостью. Внутренние стенки формируют боковые поверхности слитка, а дно определяет его опорную плоскость. Для облегчения извлечения затвердевшего металла стенки могут иметь предусмотренный чертежом уклон. Отдельные исполнения оснащаются ручками или другими технологическими элементами, предназначенными для перемещения остывшей формы.
Основные конструктивные элементы:
- Чугунный корпус.
- Рабочая литейная полость.
- Дно формы.
- Боковые стенки.
- Технологические уклоны.
- Скругления внутренних углов.
- Опорная поверхность корпуса.
- Ручка или захват по конструкции.
Изложницы для слитков различной формы
Геометрия рабочей полости выбирается с учётом последующей обработки полученной заготовки. Для разливки золота могут использоваться вытянутые прямоугольные, трапециевидные и другие формы. Размеры слитка определяются не только его массой, но и технологическими требованиями к дальнейшей прокатке, переплавке, хранению или обработке. При необходимости параметры полости согласовывают по эскизу или рабочему чертежу.
Основные параметры геометрии отливки:
- Длина слитка.
- Ширина верхней части.
- Ширина нижней части.
- Высота заготовки.
- Угол наклона стенок.
- Радиусы внутренних скруглений.
- Требуемая масса отливки.
- Допуски на размеры.
Материал изготовления литейной формы
Чугун используется при производстве изложниц благодаря литейным свойствам, прочности и способности воспринимать повторяющиеся циклы нагрева и охлаждения в допустимом режиме. Для отдельных изделий применяется серый чугун. Конкретную марку материала выбирают с учётом массы отливки, температурных нагрузок, толщины стенок и требуемого ресурса формы. Одно лишь обозначение «чугунная» не определяет марку сплава и характеристики готовой изложницы.
Параметры выбора чугунного корпуса:
- Марка чугуна.
- Механическая прочность.
- Сопротивление температурным воздействиям.
- Толщина стенок.
- Качество отливки корпуса.
- Состояние рабочей поверхности.
- Отсутствие недопустимых трещин и раковин.
- Требования к механической обработке.
Подготовка изложницы к заливке расплавленного золота
Перед использованием литейную форму осматривают, очищают и подготавливают по технологическому регламенту. Рабочая поверхность должна быть сухой, поскольку попадание влаги под расплавленный металл представляет серьёзную опасность. Для отдельных конструкций предусмотрены предварительный нагрев и обработка специальным разделительным составом. Температуру нагрева и состав покрытия выбирают по инструкции для конкретного материала и процесса.
Основные операции подготовки:
- Визуальный осмотр корпуса.
- Проверка отсутствия трещин.
- Очистка литейной полости.
- Удаление остатков предыдущей заливки.
- Обеспечение сухого состояния формы.
- Предварительный нагрев по технологическому режиму.
- Нанесение совместимого разделительного состава при необходимости.
- Установка на устойчивую термостойкую поверхность.
Особенности литья золотых слитков
Разливка расплава выполняется в подготовленную рабочую полость с соблюдением правил обращения с жидкими металлами. Температура металла, скорость заполнения и условия охлаждения влияют на качество получаемого слитка. Для снижения вероятности дефектов необходимо соблюдать предусмотренный процессом режим плавки и заливки. Конкретные параметры зависят от пробы сплава, размеров изложницы и применяемого оборудования.
Основные параметры технологического процесса:
- Химический состав сплава.
- Масса расплава.
- Температура заливки.
- Температура подготовленной формы.
- Скорость заполнения полости.
- Состояние рабочей поверхности.
- Условия затвердевания.
- Порядок извлечения слитка.
Влияние размеров изложницы на качество слитка
Геометрия полости влияет на распределение металла, продолжительность затвердевания и условия извлечения отливки. При слишком большом объёме формы относительно количества расплава возможно неполное заполнение, а несоответствие геометрии требованиям обработки затрудняет дальнейшее использование слитка. Поэтому при подборе важно учитывать не только максимальную вместимость, но и оптимальную массу одной заливки.
Горизонтальные и вертикальные изложницы
Горизонтальные формы с открытой полостью удобны для получения слитков относительно небольшой высоты. Вертикальные и разъёмные исполнения применяются для заготовок другой геометрии. Конструкция определяет направление заливки, способ извлечения и особенности подготовки оборудования. Выбор зависит от производственной задачи, характеристик расплава и требуемой формы готового изделия.
Сравнение вариантов литейных форм
| Параметр | Горизонтальная изложница | Вертикальная изложница |
| Расположение полости | Горизонтальное | Вертикальное |
| Типовая конструкция | Открытая массивная форма | В том числе разъёмная |
| Основное применение | Плоские и вытянутые слитки | Заготовки соответствующей геометрии |
| Извлечение отливки | По конструкции открытой полости | По конструкции формы |
| Подбор | По размерам слитка | По размерам и технологии заливки |
Чугунные и графитовые формы для драгоценных металлов
Для разливки золота применяются не только чугунные, но и графитовые изложницы. Эти материалы отличаются теплопроводностью, особенностями контакта с расплавом и требованиями к подготовке поверхности. Чугунные формы обладают массивной металлической конструкцией, а графитовые используются в отдельных технологических процессах и требуют соблюдения своих условий эксплуатации. Выбор выполняют по назначению, объёму металла и характеристикам конкретного изделия.
Сравнение материалов изложниц
| Параметр | Чугунная | Графитовая |
| Материал | Литейный чугун | Графит соответствующей марки |
| Конструкция | Массивный металлический корпус | Графитовый корпус |
| Рабочая поверхность | Может требовать разделительного покрытия | По требованиям технологии |
| Поведение при термоциклировании | Зависит от марки чугуна и режима | Зависит от марки графита и режима |
| Применение | Формирование металлических слитков | Формирование металлических слитков |
Контроль качества чугунной изложницы
Перед применением необходимо проверить геометрию формы и состояние её рабочей полости. На внутренних поверхностях не должно быть недопустимых дефектов, способных повлиять на формирование слитка или безопасность работы. Для ответственных процессов размеры сверяют с чертежом, а материал — с технической спецификацией. Особое внимание уделяют отсутствию трещин после многократного нагрева и охлаждения.
Основные показатели технического контроля:
- Марка материала.
- Габаритные размеры корпуса.
- Длина и ширина рабочей полости.
- Глубина формы.
- Толщина стенок.
- Масса изделия.
- Состояние литейной поверхности.
- Отсутствие трещин.
- Отсутствие недопустимых раковин.
- Соответствие рабочему чертежу.
Обслуживание и хранение литейных форм
После завершения процесса изложницу охлаждают в порядке, предусмотренном технологическим регламентом, и очищают от остатков разделительных составов и загрязнений. Нельзя допускать резких температурных воздействий, не предусмотренных конструкцией формы. При хранении необходимо защищать рабочую полость от влаги, коррозии и механических повреждений. Изложницы с обнаруженными трещинами или опасными дефектами выводят из эксплуатации.
Основные мероприятия по обслуживанию:
- Контроль состояния корпуса после работы.
- Проверка рабочей полости.
- Удаление технологических загрязнений.
- Осмотр внутренних углов.
- Проверка отсутствия деформаций.
- Контроль признаков термического растрескивания.
- Защита от влаги при хранении.
- Размещение на устойчивых стеллажах или площадках.
Подбор изложницы по массе и размерам золотого слитка
Для выбора литейной формы необходимо определить требуемую массу слитка, пробу золота и геометрию готовой заготовки. На основе этих данных рассчитывают необходимый объём полости и согласовывают конструкцию корпуса. При подборе также учитывают тип применяемого плавильного оборудования, способ заливки и требования к дальнейшей обработке слитка.
Основные сведения для технической заявки:
- Наименование — изложница чугунная под золото.
- Материал формы.
- Тип конструкции.
- Количество рабочих полостей.
- Длина слитка.
- Ширина слитка.
- Высота слитка.
- Масса одной отливки.
- Проба или состав золотого сплава.
- Необходимые габариты корпуса.
- Требования к рабочей поверхности.
- Количество изложниц.
- Наличие рабочего чертежа или эскиза.
Стоимость чугунных изложниц для золота
Цена литейной формы зависит от марки чугуна, массы корпуса, размеров рабочей полости и сложности изготовления. На стоимость влияют количество литейных гнёзд, требования к механической обработке и точности геометрии. Для определения цены необходимо уточнить размеры будущего слитка, материал, тип конструкции и количество изделий. Точные характеристики согласовываются по технической спецификации.
Для покупки обратитесь к нашим менеджерам по номеру телефона +375 (25) 729-71-43 или электронной почте mogilev@metatorg.ru
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


