Изложница № 8 для алюминия
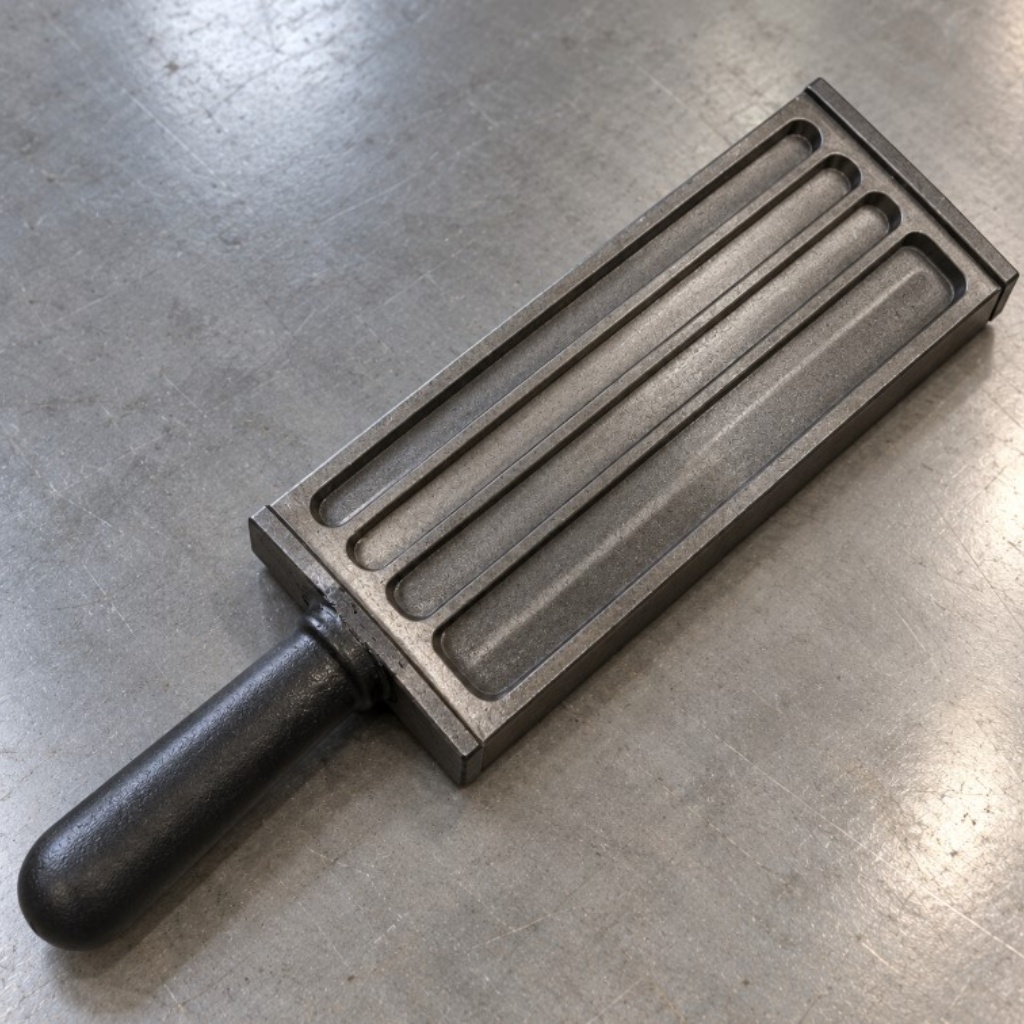
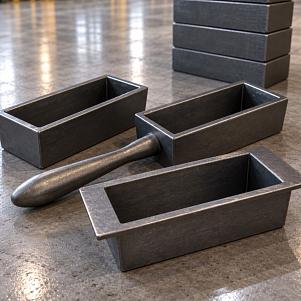
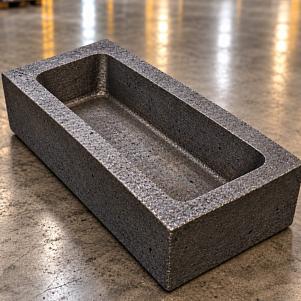
Изложница № 8 для алюминия — чугунная литейная форма, предназначенная для получения алюминиевых чушек и слитков при разливке расплавленного металла. Изделие применяется в цветной металлургии, на участках первичной разливки и в процессах подготовки металла к последующей переработке. Корпус из серого чугуна СЧ20 формирует рабочую полость, в которой расплав охлаждается и затвердевает. Конструкция изложницы обеспечивает получение отливки определённой геометрии. Номер 8 является обозначением модели, а масса получаемой чушки и точные размеры формы устанавливаются по технической документации.
Изложница № 8 для литья алюминиевых чушек
Чугунная изложница № 8 используется для формирования металлических заготовок путём заливки жидкого алюминия в подготовленную полость. При охлаждении расплав принимает очертания внутренней поверхности формы и образует слиток. Изделие рассчитано на эксплуатацию в условиях повторяющихся тепловых воздействий в пределах установленного технологического режима. При выборе необходимо учитывать геометрию литейного гнезда, массу корпуса, способ размещения и совместимость с производственным оборудованием.
Технические характеристики изложницы № 8
| Наименование | Изложница № 8 для алюминия |
| Тип изделия | Литейная форма |
| Назначение | Получение алюминиевых чушек |
| Материал корпуса | Серый чугун СЧ20 |
| Стандарт на материал | ГОСТ 1412-85 |
| Обозначение точности отливки | 13-0-0-13 |
| Рабочая среда | Расплав алюминия подходящего состава |
| Номер модели | 8 |
| Масса формируемой чушки | По чертежу изделия |
| Размеры рабочей полости | По технической документации |
| Наружные габариты | По чертежу |
| Толщина стенок | По конструкции |
| Масса изложницы | По спецификации |
| Количество литейных гнёзд | По исполнению |
| Посадочные размеры | По конструкции оборудования |
| Подготовка перед заливкой | Очистка, сушка и предусмотренный технологией прогрев |
Габаритные параметры модели определяются рабочим чертежом. Для правильного подбора необходимо различать наружные размеры корпуса, геометрию литейной полости и размеры готовой алюминиевой чушки. Толщина дна и боковых стенок влияет на массу изделия и условия передачи тепла. При использовании формы в составе механизированной линии дополнительно проверяются посадочные и крепёжные элементы.
Таблица основных размеров для согласования
| Параметр | Обозначение | Размер |
| Наружная длина корпуса | L | По чертежу, мм |
| Наружная ширина | B | По чертежу, мм |
| Общая высота | H | По чертежу, мм |
| Длина рабочей полости | L1 | По чертежу, мм |
| Ширина рабочей полости | B1 | По чертежу, мм |
| Глубина литейного гнезда | h | По чертежу, мм |
| Толщина боковой стенки | s | По конструкции, мм |
| Толщина дна | s1 | По конструкции, мм |
| Масса пустой формы | m | По спецификации, кг |
Конструкция чугунной литейной формы
Основу изложницы составляет массивный литой корпус с рабочей полостью для приёма расплава. Внутренние поверхности определяют форму будущего слитка, а опорная часть обеспечивает устойчивость изделия. Для облегчения извлечения металла могут применяться технологические уклоны стенок и скругления внутренних углов. Конкретная конфигурация модели № 8 должна соответствовать её конструкторской документации.
Основные конструктивные элементы:
- Чугунный корпус.
- Рабочая полость для алюминия.
- Дно литейного гнезда.
- Продольные и торцевые стенки.
- Опорные поверхности.
- Технологические уклоны по чертежу.
- Скругления внутренних углов.
- Посадочные элементы при наличии.
Для изложницы № 8 предусмотрен серый чугун СЧ20 по ГОСТ 1412-85. Материал используется для производства литых деталей, которым необходимы определённая механическая прочность и технологичность изготовления. При работе с расплавленным алюминием чугунный корпус испытывает нагрев и последующее охлаждение. Срок службы формы зависит от качества отливки, толщины стенок, геометрии переходов и соблюдения технологического режима.
Точность изготовления отливки 13-0-0-13
В техническом описании модели приведено обозначение точности отливки 13-0-0-13. Оно относится к характеристикам изготовления литого корпуса и не означает, что все размеры рабочей полости автоматически выдерживаются с одинаковым допуском. При необходимости точной геометрии слитка параметры литейного гнезда, требования к механической обработке и допускаемые отклонения должны быть отдельно указаны в чертеже.
Формирование алюминиевой чушки в изложнице
В процессе литья расплавленный алюминий поступает в подготовленное гнездо и заполняет его до предусмотренного уровня. Затем металл охлаждается и затвердевает. Форма и качество чушки зависят от геометрии полости, температуры металла, скорости заполнения и состояния рабочей поверхности. После достижения необходимого состояния отливку извлекают предусмотренным технологией способом.
Основные параметры процесса разливки:
- Марка разливаемого алюминия.
- Масса одной заливки.
- Температура расплава.
- Температура подготовленной изложницы.
- Скорость заполнения формы.
- Состояние внутренней поверхности.
- Режим затвердевания и охлаждения.
- Способ извлечения чушки.
Вместимость литейной формы по алюминию
Номинальная вместимость изложницы № 8 определяется объёмом рабочей полости, а не числом в обозначении модели. Для предварительного расчёта можно использовать плотность твёрдого алюминия около 2,70 г/см³. Например, заготовка массой 8 кг имеет ориентировочный объём 2963 см³. Эти расчёты не подтверждают, что именно модель № 8 предназначена для получения восьмикилограммовой чушки: фактические данные необходимо брать из чертежа.
Справочная зависимость массы алюминия от объёма
| Масса твёрдого алюминия, кг | Расчётный объём, см³ | Объём, л |
| 4 | 1481 | 1,48 |
| 6 | 2222 | 2,22 |
| 8 | 2963 | 2,96 |
| 10 | 3704 | 3,70 |
| 12 | 4444 | 4,44 |
| 15 | 5556 | 5,56 |
Применение изложницы на литейном участке
Чугунные изложницы используются для получения алюминиевых заготовок при периодической или организованной серийной разливке. Готовые чушки могут направляться на складирование, формирование партий либо последующую переплавку. При установке формы в составе производственной линии учитывают её массу, конструкцию опорной части и возможность безопасного перемещения. Совместимость с конкретным оборудованием определяется техническими размерами.
Подготовка изложницы перед заливкой
Перед началом работы форму очищают от загрязнений, проверяют отсутствие трещин и полностью удаляют влагу. Контакт воды с расплавленным алюминием способен вызвать опасный выброс металла. При необходимости изложницу предварительно прогревают и обрабатывают разделительным составом, совместимым с технологией литья. Подготовительные операции выполняют по утверждённому производственному регламенту.
Основные этапы подготовки:
- Визуальный осмотр корпуса.
- Контроль состояния рабочей полости.
- Удаление остатков предыдущей заливки.
- Очистка стенок и дна.
- Полное удаление влаги.
- Предварительный нагрев по технологии.
- Применение предусмотренного разделительного состава.
- Проверка устойчивости изложницы.
Особенности эксплуатации при высоких температурах
Чистый алюминий плавится при температуре около 660 °C, а для алюминиевых сплавов температурные характеристики зависят от их состава. При контакте с расплавом стенки чугунной изложницы нагреваются неравномерно, что вызывает температурные напряжения. Для уменьшения риска растрескивания необходимо избегать недопустимых термических ударов и соблюдать установленный режим охлаждения.
Контроль качества изложницы № 8
При приёмке изделия проверяют соответствие марки чугуна, размеры корпуса, геометрию литейной полости и состояние рабочих поверхностей. Не допускаются опасные трещины, значительные деформации и другие дефекты, способные нарушить процесс разливки. Если изложница устанавливается на оборудование с фиксированными посадочными размерами, контроль геометрии выполняют особенно внимательно.
Основные показатели входного контроля:
- Марка материала СЧ20.
- Соответствие ГОСТ 1412-85.
- Обозначение модели № 8.
- Габаритные размеры.
- Размеры рабочей полости.
- Масса корпуса.
- Толщина стенок и дна.
- Состояние опорных элементов.
- Отсутствие недопустимых трещин.
- Соответствие техническому чертежу.
Обслуживание чугунной формы
После завершения литейного цикла изложницу охлаждают в предусмотренном режиме, очищают и осматривают. Особое внимание уделяют внутренним углам, переходам между стенками и дном, а также участкам возможного образования трещин. Состояние рабочей полости влияет на качество последующих алюминиевых чушек. При обнаружении опасных повреждений эксплуатацию прекращают до технической оценки пригодности изделия.
Подбор изложницы № 8 по чертежу
Для выбора формы необходимо проверить не только обозначение модели, но и основные конструктивные размеры. Если изделие предназначено для замены существующей изложницы, важно сопоставить длину, ширину, высоту, размеры полости и посадочные элементы. При оформлении технической заявки желательно указать условия эксплуатации и характеристики разливаемого алюминия.
Основные сведения для заказа:
- Наименование — изложница № 8 для алюминия.
- Материал — чугун СЧ20.
- Нормативный документ на материал.
- Размеры рабочей полости.
- Наружные габариты корпуса.
- Масса готовой изложницы.
- Расчётная масса алюминиевой чушки.
- Марка алюминия или сплава.
- Способ установки.
- Требования к механической обработке.
- Количество изделий.
- Рабочий чертёж или эскиз.
Для покупки обратитесь к нашим менеджерам по номеру телефона +375 (25) 729-71-43 или электронной почте mogilev@metatorg.ru
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


