Изложница для серебра
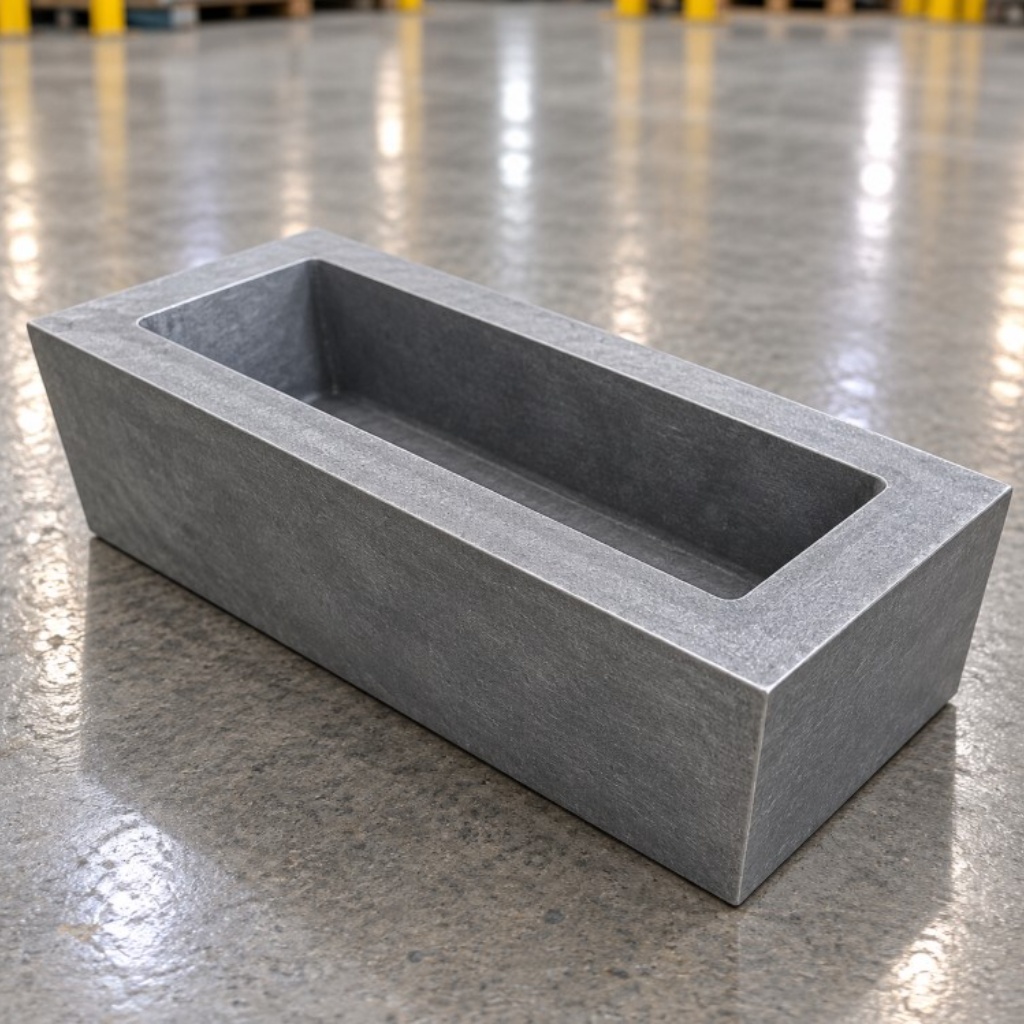
Изложница для серебра — чугунная литейная форма, предназначенная для разливки расплавленного серебра и получения слитков заданных размеров и массы. Оборудование используется в металлургическом и ювелирном производстве, при изготовлении заготовок для дальнейшей переработки, прокатки или переплавки. Изложницы изготавливают из серого чугуна СЧ20 и СЧ25, отличающегося хорошими литейными свойствами.
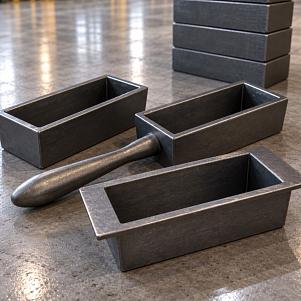
Чугунная изложница для разливки серебряных слитков
Литейная форма предназначена для получения слитка при охлаждении расплавленного металла. Серебро заливают в предварительно подготовленную рабочую полость, где оно принимает заданную форму и затвердевает. Для облегчения извлечения отливки внутренние стенки выполняются с технологическим уклоном. Размеры корпуса, объём полости и толщина стенок определяются массой слитка и условиями производственного процесса.
Технические характеристики изложницы для серебра
| Наименование | Изложница чугунная для серебра |
| Назначение | Разливка серебра в слитки |
| Материал корпуса | Серый чугун СЧ20 или СЧ25 |
| Стандарт на серый чугун | ГОСТ 1412-85 |
| Тип конструкции | Горизонтальная открытая форма |
| Форма литейной полости | Усечённая прямоугольная призма |
| Размеры слитков, указанные для товара | 335×135×80 и 300×100×80 мм |
| Диапазон массы слитков для подбора формы | 100–32 000 г |
| Уклон стенок | 1–4° |
| Количество гнёзд | Одно или несколько |
| Обработка полости | Механическая по требуемым размерам |
| Исполнение захвата | Ручка или предусмотренный конструкцией захват |
| Температура плавления чистого серебра | Около 961,8 °C |
| Плотность твёрдого серебра | Около 10,49 г/см³ |
| Масса самой изложницы | По рабочему чертежу |
| Габариты корпуса | По исполнению |
Размеры изложниц и серебряных слитков
При выборе литейной формы необходимо различать наружные габариты изложницы и размеры получаемого слитка. На странице изделия приведены два варианта размеров слитков: 335×135×80 и 300×100×80 мм. Эти значения характеризуют геометрию отливки, но не позволяют однозначно определить массу серебра без учёта уклона стенок и фактического объёма рабочей полости. Наружные размеры корпуса согласовываются отдельно.
Таблица размеров и параметров литейных форм
| Параметр | Исполнение 1 | Исполнение 2 |
| Длина слитка, мм | 335 | 300 |
| Ширина слитка, мм | 135 | 100 |
| Высота слитка, мм | 80 | 80 |
| Уклон стенок | 1–4° по конструкции | 1–4° по конструкции |
| Материал формы | СЧ20 или СЧ25 | СЧ20 или СЧ25 |
| Масса готового слитка | По объёму полости и пробе серебра | По объёму полости и пробе серебра |
| Наружные габариты формы | По чертежу | По чертежу |
Расчёт вместимости изложницы по массе серебра
Необходимый объём рабочей полости определяют по массе будущего слитка и плотности металла. Для чистого твёрдого серебра используют справочную плотность около 10,49 г/см³. Например, слитку массой 1 кг соответствует примерно 95,3 см³ твёрдого металла. Это расчётный объём заготовки после затвердевания, а не точный объём жидкого серебра при заливке. Для сплавов другой пробы расчёт выполняют с учётом их фактической плотности.
Расчётный объём слитков из серебра высокой чистоты
| Масса слитка | Объём твёрдого серебра, см³ |
| 100 г | 9,5 |
| 250 г | 23,8 |
| 500 г | 47,7 |
| 1 кг | 95,3 |
| 2 кг | 190,7 |
| 5 кг | 476,6 |
| 10 кг | 953,3 |
| 20 кг | 1906,6 |
| 32 кг | 3050,5 |
Конструкция чугунной формы для серебряного слитка
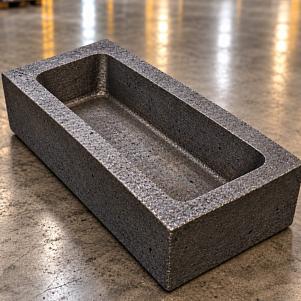
Горизонтальная изложница представляет собой металлический корпус с открытым литейным гнездом. Наружная форма обычно имеет простую геометрию, а рабочая полость выполняется с наклонными боковыми стенками. Такой профиль помогает извлекать слиток после затвердевания. Для повышения точности размеров внутренние поверхности могут обрабатываться фрезерованием. Конструкция также может предусматривать ручку или приспособление для захвата.
Основные конструктивные элементы:
- Массивный чугунный корпус.
- Рабочая полость для расплава.
- Дно литейного гнезда.
- Продольные и торцевые стенки.
- Технологические уклоны.
- Скругления внутренних углов.
- Опорная поверхность.
- Ручка или захват при наличии.
Серый чугун СЧ20 и СЧ25 для литейных изложниц
Для изготовления форм используются марки серого чугуна СЧ20 и СЧ25, характеристики которых регламентируются ГОСТ 1412-85. Материал позволяет получать массивные литые корпуса с последующей механической обработкой рабочих поверхностей. Выбор марки зависит от расчётных нагрузок, геометрии изделия и предусмотренного режима эксплуатации. Для специальных условий могут рассматриваться другие материалы или легированные исполнения при подтверждении их пригодности.
Уклон стенок и извлечение готового серебряного слитка
При изготовлении изложницы внутренняя полость может иметь уклон стенок от 1 до 4°. Он необходим для уменьшения сопротивления при извлечении затвердевшего металла. На результат также влияют шероховатость поверхности, наличие скруглений, температура отливки и особенности охлаждения. Геометрию литейного гнезда следует выбирать по чертежу будущего слитка и требованиям технологического процесса.
Одногнёздные и многогнёздные изложницы
В зависимости от производительности участка литья используют формы с одной или несколькими рабочими полостями. Одногнёздное исполнение предназначено для получения одной заготовки за цикл, а многогнёздная конструкция позволяет одновременно формировать несколько слитков при соответствующей организации заливки. Выбор количества гнёзд влияет на габариты корпуса, общую массу оборудования и требования к перемещению изложницы.
Сравнение вариантов исполнения
| Характеристика | Одногнёздная | Многогнёздная |
| Количество слитков за цикл | Один | Несколько |
| Конструкция | Одна рабочая полость | Несколько полостей |
| Масса корпуса | По размерам формы | По общей конструкции |
| Подбор | По массе одного слитка | По массе и числу заготовок |
| Перемещение | По массе изделия | С учётом массы всего блока |
Применение изложниц для серебра в производстве
Литейные формы используют при изготовлении серебряных заготовок для дальнейшей технологической обработки. Полученные слитки могут направляться на переплавку, прокатку или другие операции при соответствии их геометрии требованиям производства. Изложница подбирается с учётом массы одной заливки, состава сплава и оборудования, применяемого для плавления и разливки.
Основные направления использования:
- Получение серебряных слитков.
- Разливка серебряных сплавов.
- Подготовка ювелирных заготовок.
- Формирование металла для последующей прокатки.
- Производственные операции переплавки.
- Литьё слитков заданной массы.
Подготовка изложницы перед заливкой серебра
Перед работой форму проверяют на отсутствие трещин и повреждений, очищают от загрязнений и подготавливают по технологическому регламенту. Рабочая полость должна быть полностью сухой, поскольку контакт влаги с расплавленным металлом опасен. При необходимости выполняют предварительный нагрев и обработку разрешённым разделительным составом. Температуру подготовки устанавливают в соответствии с материалом формы и технологией разливки.
Основные этапы подготовки:
- Осмотр корпуса и литейной полости.
- Удаление остатков предыдущей заливки.
- Очистка внутренних поверхностей.
- Проверка отсутствия влаги.
- Контроль состояния стенок и дна.
- Предварительный нагрев по регламенту.
- Обработка поверхности совместимым составом при необходимости.
- Установка формы на устойчивое термостойкое основание.
Особенности литья серебра в чугунную изложницу
Температура плавления чистого серебра составляет около 961,8 °C. Для серебряных сплавов температурный интервал зависит от состава легирующих компонентов. При разливке учитывают температуру расплава, состояние литейной полости и скорость заполнения. Соблюдение технологии позволяет уменьшать вероятность поверхностных дефектов, неполного заполнения и других отклонений качества слитка.
Контроль качества чугунной изложницы
Перед вводом в эксплуатацию проверяют размеры рабочей полости, состояние поверхностей, отсутствие недопустимых трещин и соответствие материала документации. При повторном использовании необходимо отслеживать износ, деформации и появление дефектов после термических циклов. Для точных заготовок важна сохранность геометрии стенок и дна.
Основные показатели контроля:
- Марка чугуна.
- Размеры литейного гнезда.
- Наружные габариты.
- Толщина стенок.
- Масса формы.
- Величина технологического уклона.
- Состояние обработанных поверхностей.
- Отсутствие трещин и недопустимых дефектов.
- Соответствие рабочему чертежу.
Обслуживание и хранение изложниц
После завершения литья форму охлаждают в предусмотренном технологией режиме и очищают от остатков загрязнений. Изложницу необходимо защищать от резких температурных воздействий, случайных ударов и попадания влаги. При обнаружении трещин или значительной деформации изделие выводят из эксплуатации до технической оценки его пригодности. Хранение организуют в сухих условиях с защитой рабочей поверхности.
Подбор изложницы для серебра по техническому заданию
Для выбора подходящего исполнения необходимо указать массу будущего слитка, пробу серебра и требуемую геометрию заготовки. Затем согласовывают размеры литейной полости, количество гнёзд, материал корпуса и способ перемещения формы. При наличии индивидуальных требований полезно предоставить чертёж или эскиз слитка с основными размерами и допускаемыми отклонениями.
Основные сведения для заказа:
- Наименование — изложница для серебра.
- Масса одного слитка.
- Проба или состав серебряного сплава.
- Длина, ширина и высота отливки.
- Размеры верхней и нижней частей полости.
- Количество литейных гнёзд.
- Марка чугуна СЧ20 или СЧ25.
- Требования к обработке поверхности.
- Необходимость ручки или захвата.
- Количество изложниц.
- Рабочий чертёж или эскиз при наличии.
Цена изложницы зависит от размеров корпуса, массы чугуна, количества рабочих полостей и сложности механической обработки. На стоимость также влияют требования к точности изготовления, марке материала и дополнительным конструктивным элементам. Для расчёта заказа необходимо согласовать размеры будущих слитков, требуемую вместимость и количество изделий. Окончательные характеристики и комплектация определяются технической спецификацией.
Для покупки обратитесь к нашим менеджерам по номеру телефона +375 (25) 729-71-43 или электронной почте mogilev@metatorg.ru
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


