Пресс гибка металла
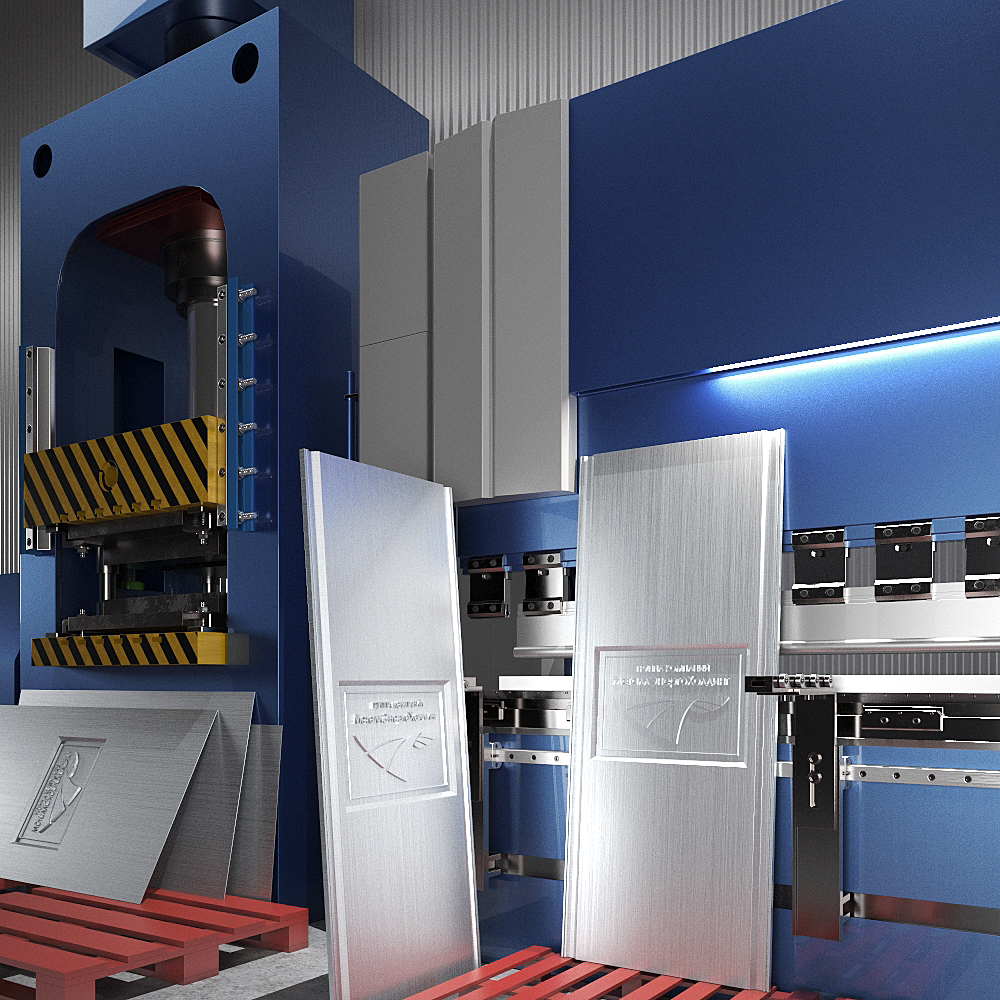
Прессовая гибка листового металла в профиль
Производственные предприятия группы компаний МеталлЭнергоХолдинг предлагает недорогие услуги по изготовлению изделий и заготовок из металлического листа с применением прессового сгибания. Под понятием гибки подразумевается процесс изменения формы листового металла путем штамповки, формовки и прессования.
Мощность пресса позволяет обрабатывать горячекатаную сталь толщиной до 25 мм и оптимизировать процесс изготовления изделия, уменьшив объемы сварочных работ. Заготовка будет прочнее и дешевле из-за отсутствия сварочных швов. Оформив заказ, вы получите изделие высокой точности обработки не зависимо от длины, толщины и веса исходного листа. Работа выполняется, как из материала заказчика, так и исполнителя.
Виды прессов
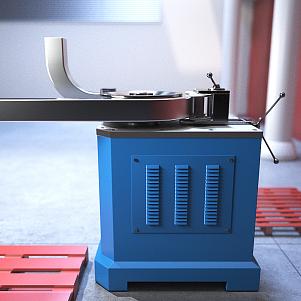
Для гибки листового металла на предприятии есть гидравлические и электромеханические прессами. Гидропресс мощнее, поэтому его используют для обработки материалов большой толщины. Оборудование с электроприводом слабее, но работая в программируемом режиме и способно обеспечить самый высокий уровень точности.
Средние производственные характеристики прессов приведены в таблице.
|
Параметр |
Показатель | |
Гидропресс |
Электромеханический пресс | |
| Мощность оборудования, тонн |
2000 |
180 |
| Длина сгибаемого листа, м |
14 |
6 |
| Ширина зева, м |
2 |
1,5 |
| Толщина металла, мм |
до 25 |
до 15 |
| Ход рабочего инструмента, мм |
250 |
200 |
| Расстояние до стола, мм |
975 |
510 |
| Скорость опускания, мм/сек |
70 |
80 |
| Рабочая скорость, мм/сек |
до 8 |
до 10 |
| Ширина стола, мм |
550 |
450 |
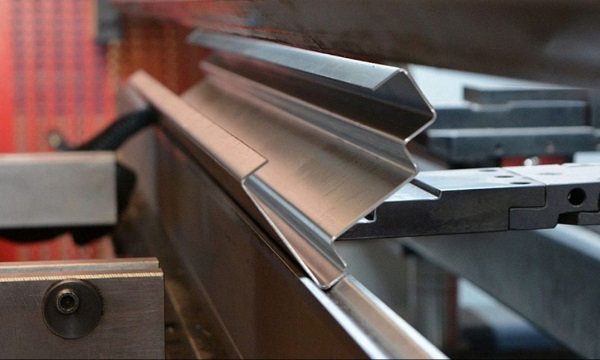
Выбор пресса зависит от размеров и других параметров листового материала. В таблице приведены примерные данные для обработки легированных сталей. Мягкие цветные металлы обрабатывать проще и быстрее.
Технология гибки листового металла
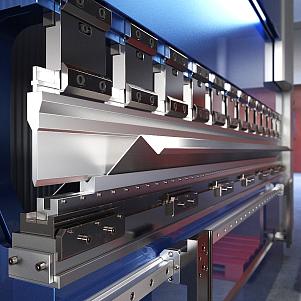
Существует два способа сгибания металлических листов – в упор и воздушный. В первом случае гибка листа осуществляется путем спуска пуансона в матрицу до упора. В результате формование угла соответствует форме этих элементов. Применение этой методики требует, чтобы для каждой формы изгиба и толщины металла имелся определенный комплект инструментария. Это приводит к дополнительным затратам и увеличению стоимости услуг.
В процессе воздушной гибки опускание пуансона в матрицу выполняется на точно заданную глубину. При этом верхний и нижний инструмент не касаются друг друга. В результате нет необходимости иметь радиус пуансона и угол матрицы такими, как в готовой детали. Инструмент для воздушной гибки является универсальным, работа стоит дешевле и выполняется быстрее. Однако точность изготовления изделий будет немного ниже.

МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


