НПЗ 890 баррелей/сутки
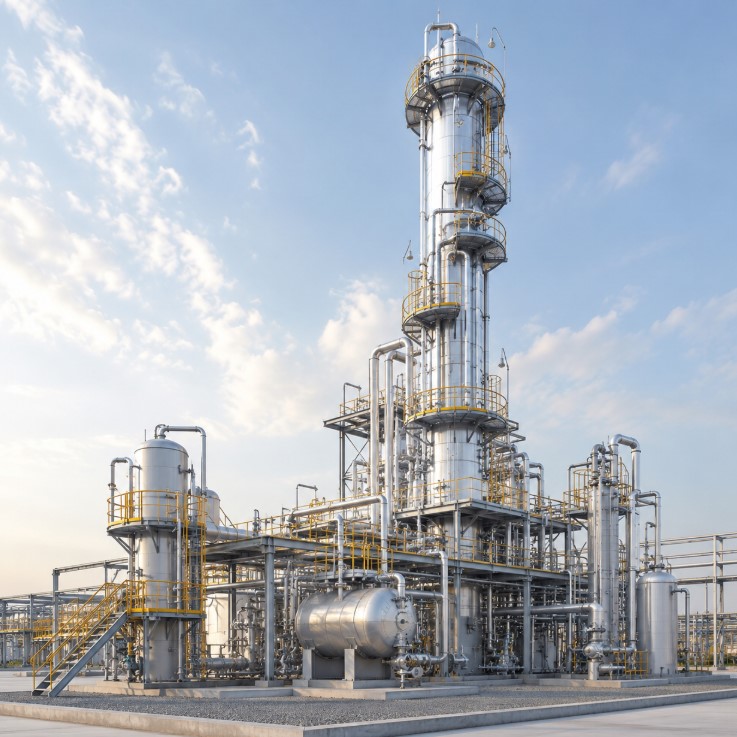
Мини-НПЗ под ключ
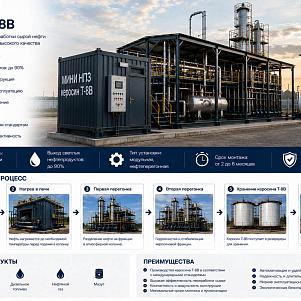
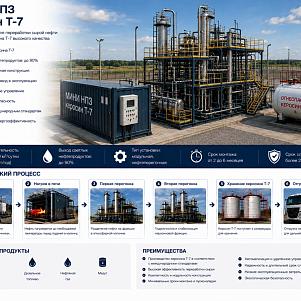
Мини-НПЗ — это блочно-модульный нефтеперерабатывающий комплекс для первичной переработки нефти и газового конденсата с получением прямогонных топливных фракций. Установка рассчитана на переработку до 141 м3 сырья в сутки, что ориентировочно соответствует 122 тоннам в сутки или 44 416 тоннам в год при проектном режиме эксплуатации.
Компания «МеталлЭнергоХолдинг» выполняет разработку предпроекта, проектирование, изготовление, комплектацию, доставку, шефмонтаж, пусконаладочные работы и запуск мини-НПЗ на площадке заказчика. Конфигурация предприятия адаптируется под характеристики исходного сырья, требуемый ассортимент нефтепродуктов, климатический район, доступные энергоресурсы и требования промышленной безопасности.
Проект реализуется поэтапно с удобной схемой оплаты: 30% + 30% + 30% + 10% после завершения пусконаладочных работ и запуска оборудования.
Назначение мини-НПЗ 890 баррелей в сутки
Блочно-модульный нефтеперерабатывающий завод предназначен для атмосферной перегонки углеводородного сырья и разделения его на товарные или промежуточные фракции. В качестве исходного сырья могут использоваться нефть и газовый конденсат, соответствующие согласованным проектным характеристикам.
Основными продуктами переработки в базовой конфигурации являются:
- бензиновая или нафтовая прямогонная фракция — при наличии в утвержденной технологической схеме;
- керосиновая фракция;
- дизельная прямогонная фракция;
- мазут или атмосферный остаток;
- углеводородный газ, используемый в топливной системе после подготовки;
- промежуточные фракции для дальнейшей переработки, смешения или реализации.
Фактический выход и характеристики нефтепродуктов определяются по результатам лабораторного анализа сырья и разработки материального баланса. Прямогонные фракции без дополнительной очистки, стабилизации, компаундирования и введения присадок могут не соответствовать требованиям действующих технических регламентов к готовому автомобильному топливу.
Основные технические характеристики НПЗ 890 баррелей в сутки
| Номинальная производительность | 890 баррелей в сутки |
| Объем переработки | до 141 м³ в сутки |
| Массовая производительность | ориентировочно до 122 тонн в сутки |
| Расчетная годовая производительность | до 44 416 тонн в год |
| Исполнение | блочно-модульное |
| Исходное сырье | нефть, газовый конденсат |
| Основной технологический процесс | атмосферная перегонка углеводородного сырья |
| Метод нагрева | трубчатая печь на газовом или жидком топливе |
| Система охлаждения | воздушная |
| Ориентировочная установленная мощность | 500–900 кВт |
| Частота электрической сети | 50 Гц |
| Ориентировочная масса комплекса | 180–280 тонн |
| Режим эксплуатации | непрерывный, круглосуточный |
| Уровень автоматизации | автоматизированное управление технологическим процессом |
Указанные показатели являются предварительными. Точные значения производительности, энергопотребления, расхода топлива, массы, количества технологических модулей и состава готовой продукции устанавливаются в проектной документации.
Технологическая схема мини-НПЗ
Прием и подготовка нефтяного сырья
Исходная нефть или газовый конденсат поступает в сырьевой резервуарный парк. Перед подачей на установку контролируются плотность, содержание воды, механических примесей, солей, серы и легких углеводородов. При необходимости в проект включаются блоки отстоя, обезвоживания, фильтрации, стабилизации или электрообессоливания сырья.
Подача и предварительный нагрев
Сырьевые насосы подают подготовленное сырье через систему фильтрации и теплообменное оборудование. В рекуперативных теплообменниках сырье предварительно нагревается за счет тепла выходящих технологических потоков, что позволяет снизить расход топлива и повысить энергетическую эффективность комплекса.
Нагрев в трубчатой печи
После предварительного подогрева поток направляется в трубчатую печь. В качестве топлива может применяться природный газ, подготовленный углеводородный газ установки или жидкое топливо. Система управления регулирует расход топлива, температуру продукта, давление и параметры горения.
Атмосферная ректификация
Нагретое сырье поступает в ректификационную колонну, где происходит разделение углеводородной смеси по температуре кипения. С различных уровней колонны отбираются бензиновая, керосиновая и дизельная фракции. В нижней части формируется атмосферный остаток — мазут.
Конденсация и воздушное охлаждение
Пары и боковые погоны проходят через теплообменники и аппараты воздушного охлаждения. Воздушная система уменьшает потребность предприятия в оборотной воде и упрощает эксплуатацию комплекса в районах с ограниченными водными ресурсами.
Стабилизация, учет и отправка продукции
После охлаждения продукты могут направляться в сепараторы, стабилизационные емкости, узлы коммерческого или технологического учета и далее в резервуарный парк. По согласованию предусматриваются насосные станции налива в автомобильные или железнодорожные цистерны.
Предварительная комплектность поставки
Базовая комплектность формируется по результатам предпроектного обследования и разработки технологической схемы. В состав мини-НПЗ могут входить следующие технологические и общезаводские системы.
Основное технологическое оборудование
- блок приема и подачи сырья;
- сырьевые насосные агрегаты с рабочим и резервным насосом;
- фильтры грубой и тонкой очистки;
- рекуперативные теплообменники;
- трубчатая технологическая печь;
- атмосферная ректификационная колонна;
- отпарные колонны или секции боковых погонов — по проекту;
- дефлегматоры, конденсаторы и сепараторы;
- аппараты воздушного охлаждения;
- продуктовые холодильники;
- рефлюксные, циркуляционные и продуктовые насосы;
- технологические емкости и разделители;
- узлы отбора керосиновой и дизельной фракций;
- узел отвода мазута или атмосферного остатка;
- система сбора и отвода углеводородного газа;
- предохранительная и дренажная системы;
- комплект технологических трубопроводов в границах модулей;
- запорная, регулирующая и предохранительная арматура;
- металлоконструкции, площадки обслуживания, лестницы и ограждения;
- тепловая изоляция горячих поверхностей и трубопроводов.
Топливная система трубчатой печи
- газовая или комбинированная горелочная система;
- топливная рампа с регулирующей и отсечной арматурой;
- система автоматического розжига;
- контроль наличия пламени;
- аварийное отключение подачи топлива;
- дымоход и дымовая труба расчетной высоты;
- приборы контроля температуры и разрежения;
- система продувки и безопасной подготовки печи к пуску.
Система автоматизации и управления
- шкафы управления технологическим оборудованием;
- программируемый логический контроллер;
- автоматизированное рабочее место оператора;
- панель визуализации технологического процесса;
- датчики температуры, давления, расхода и уровня;
- автоматическое регулирование основных параметров;
- световая и звуковая сигнализация;
- регистрация и архивирование технологических данных;
- алгоритмы технологических блокировок;
- система противоаварийной автоматической защиты;
- аварийная остановка технологической установки;
- передача сигналов в центральную операторную.
Электротехническое оборудование
- комплектные распределительные устройства;
- шкафы силового питания;
- частотные преобразователи электродвигателей;
- кабельные конструкции и кабельная продукция в границах поставки;
- рабочее и аварийное освещение технологических площадок;
- наружное освещение;
- система заземления и уравнивания потенциалов;
- молниезащита оборудования и сооружений;
- источник бесперебойного питания для автоматики;
- взрывозащищенное электрооборудование для опасных зон.
Вспомогательные системы
- система технического воздуха;
- система азота — при необходимости;
- закрытая дренажная система;
- система сбора аварийных и технологических проливов;
- система пароснабжения или электрического обогрева — по проекту;
- система промывки и пропарки оборудования;
- система водоснабжения технических нужд;
- ливневая и производственная канализация;
- система утилизации или безопасного отвода газов;
- узел учета сырья и готовой продукции;
- запасные части, специальный инструмент и принадлежности на период ПНР.
Резервуарный парк
В расширенную комплектацию может быть включен резервуарный парк для приема сырья, промежуточного хранения и накопления продукции:
- резервуары для нефти или газового конденсата;
- резервуар бензиновой или нафтовой фракции;
- резервуар керосиновой фракции;
- резервуар дизельной фракции;
- резервуар мазута;
- дренажная емкость;
- аварийный резервуар;
- насосные станции сырья и готовой продукции;
- системы измерения уровня, температуры и предотвращения переполнения;
- дыхательная и предохранительная арматура;
- обвалование или защитные ограждающие конструкции.
Объем резервуаров определяется логистикой предприятия, графиком поступления сырья, периодичностью отгрузки и требуемым запасом хранения.
Пожарная и промышленная безопасность
- автоматическая пожарная сигнализация;
- система оповещения и управления эвакуацией;
- стационарные газоанализаторы;
- контроль загазованности технологических зон;
- пожарные извещатели соответствующего исполнения;
- автоматическое отключение оборудования при аварии;
- система пожарного водоснабжения — по проекту;
- лафетные стволы, гидранты или установки пенного тушения — по расчету;
- первичные средства пожаротушения;
- аварийное и эвакуационное освещение;
- знаки безопасности и маркировка опасных зон;
- индивидуальные средства защиты персонала в согласованном объеме.
Операторная и лаборатория
По отдельному заданию поставляются:
- блочно-модульная операторная;
- помещение электрощитовой;
- серверный и телекоммуникационный шкаф;
- рабочие места операторов;
- система видеонаблюдения;
- система контроля и управления доступом;
- производственная лаборатория;
- лабораторные приборы для входного контроля сырья и анализа нефтепродуктов;
- бытовые и санитарные помещения для персонала.
Оборудование, которое может поставляться дополнительно
Для повышения качества продукции и глубины переработки мини-НПЗ может быть дополнен следующими установками:
- блоком электрообессоливания и обезвоживания нефти;
- установкой стабилизации газового конденсата;
- блоком гидроочистки дизельной фракции;
- блоком гидроочистки керосиновой фракции;
- установкой очистки бензиновой фракции;
- блоком каталитической изомеризации;
- узлом компаундирования нефтепродуктов;
- автоматической системой дозирования присадок;
- битумной установкой;
- вакуумным блоком переработки мазута;
- установкой подготовки топливного газа;
- факельной системой закрытого или открытого типа;
- системой рекуперации паров нефтепродуктов;
- эстакадой автомобильного или железнодорожного налива;
- автономной электростанцией;
- котельной и системой теплоснабжения;
- системой подготовки и очистки воды;
- локальными очистными сооружениями.
Состав предпроектной документации
Перед началом рабочего проектирования разрабатывается предпроект, позволяющий определить техническую реализуемость, предварительную стоимость и конфигурацию будущего нефтеперерабатывающего предприятия.
В предпроект входят
- исходные данные и основные требования заказчика;
- описание назначения предприятия;
- анализ предоставленных характеристик сырья;
- предварительный материальный баланс;
- расчет ожидаемого выхода нефтяных фракций;
- предварительная технологическая схема;
- перечень основного и вспомогательного оборудования;
- предварительный план размещения модулей;
- требования к земельному участку;
- ориентировочные потребности в электроэнергии, топливе, воде и воздухе;
- требования к инженерным коммуникациям;
- предварительная оценка численности персонала;
- этапы проектирования, изготовления и строительства;
- границы ответственности поставщика и заказчика;
- предварительный календарный график реализации;
- коммерческое предложение и схема финансирования.
Исходные данные, необходимые для проектирования
Для подготовки точного технико-коммерческого предложения заказчик предоставляет:
- лабораторный паспорт или разгонку исходной нефти либо газового конденсата;
- плотность сырья;
- содержание воды, солей, серы и механических примесей;
- фракционный состав сырья;
- требуемую производительность установки;
- планируемый ассортимент продукции;
- требования к качеству получаемых фракций;
- местоположение объекта;
- климатические параметры района строительства;
- топографический план участка;
- инженерно-геологические и инженерно-геодезические изыскания;
- доступную электрическую мощность;
- параметры газоснабжения и водоснабжения;
- условия приема и отгрузки сырья и продукции;
- требования к уровню автоматизации;
- особые требования к исполнению оборудования.
Требования к площадке размещения мини-НПЗ
Площадка должна обеспечивать безопасное размещение технологических установок, резервуарного парка, насосных, операторной, инженерных систем, подъездных дорог и противопожарных проездов. Размер земельного участка определяется проектом с учетом требуемых санитарных, противопожарных и технологических разрывов.
До начала монтажа на площадке должны быть выполнены
- инженерные изыскания;
- вертикальная планировка территории;
- организация временных и постоянных подъездных дорог;
- устройство водоотведения;
- подготовка фундаментов и опорных конструкций;
- устройство закладных деталей;
- подвод внешнего электроснабжения;
- подготовка сетей топлива, воды, воздуха и канализации;
- монтаж контура заземления;
- подготовка площадок для складирования и укрупнительной сборки;
- обеспечение условий для работы грузоподъемной техники;
- организация освещения, охраны и пожарной безопасности строительной площадки.
Руководство по монтажу мини-НПЗ
Монтаж нефтеперерабатывающего оборудования выполняется специализированной организацией, имеющей квалифицированный персонал, необходимые разрешения, аттестованные технологии сварки и допуски к выполнению работ на опасных производственных объектах. Работы проводятся только по утвержденной рабочей документации, проекту производства работ, монтажным схемам и инструкциям изготовителей.
Этап 1. Приемка проектной и монтажной документации
До начала работ монтажная организация получает и изучает:
- рабочие чертежи;
- генеральный план;
- схемы расположения оборудования;
- технологические схемы;
- изометрические чертежи трубопроводов;
- кабельные журналы;
- схемы автоматизации;
- планы фундаментов и закладных деталей;
- паспорта оборудования;
- инструкции изготовителей;
- проект производства работ;
- план мероприятий по охране труда и промышленной безопасности.
Этап 2. Входной контроль оборудования
После доставки проводится проверка количества грузовых мест, упаковки, маркировки, комплектности и отсутствия транспортных повреждений. Результаты фиксируются актами входного контроля.
При входном контроле проверяются
- паспорта, сертификаты и комплектность документации;
- соответствие оборудования упаковочным листам;
- состояние штуцеров, фланцев и защитных заглушек;
- целостность теплоизоляции и защитных покрытий;
- состояние опорных рам и металлоконструкций;
- комплектность арматуры, приборов и кабельной продукции;
- наличие запасных частей и специального инструмента.
До монтажа оборудование хранится в условиях, предусмотренных документацией изготовителя. Штуцеры, фланцы и внутренние полости должны быть защищены от попадания влаги, пыли и посторонних предметов.
Этап 3. Проверка строительной готовности
До установки технологических блоков комиссия проверяет готовность фундаментов, отметки, положение осей, размеры анкерных групп, качество бетонных поверхностей и наличие исполнительной документации.
Контролю подлежат
- геометрические размеры фундаментов;
- высотные отметки;
- положение осей относительно генерального плана;
- расположение и состояние анкерных болтов;
- прочность бетона;
- ровность опорных поверхностей;
- готовность кабельных каналов и подземных коммуникаций;
- состояние контура заземления;
- наличие свободных проездов для монтажных кранов.
Этап 4. Разгрузка и установка модулей
Строповка производится только за обозначенные изготовителем монтажные точки. Масса и центр тяжести каждого блока учитываются при разработке схемы подъема. Запрещается поднимать оборудование за штуцеры, трубопроводы, площадки обслуживания и элементы теплоизоляции.
Модули устанавливаются в последовательности, предусмотренной проектом производства работ. После предварительной выверки выполняются фиксация, окончательная геодезическая проверка и закрепление оборудования на фундаменте.
Этап 5. Монтаж колонного и емкостного оборудования
Ректификационная колонна, сепараторы, емкости и теплообменные аппараты устанавливаются с контролем вертикальности, горизонтальности, высотных отметок и положения штуцеров. После выверки выполняются окончательное закрепление, монтаж площадок, лестниц и ограждений.
Этап 6. Монтаж трубчатой печи и дымовой трубы
Печь устанавливается на подготовленный фундамент с соблюдением проектных расстояний до соседнего оборудования. Монтируются горелки, топливная рампа, воздуховоды, дымоходы, приборы контроля, блокировки и система аварийного отсечения топлива.
Монтаж дымовой трубы выполняется по отдельной технологической карте с применением грузоподъемной техники. После установки контролируются вертикальность, крепление секций, состояние сварных и фланцевых соединений, молниезащита и заземление.
Этап 7. Монтаж аппаратов воздушного охлаждения
Аппараты воздушного охлаждения устанавливаются на проектные опоры. Проверяются положение секций, соосность муфт, крепление вентиляторов, направление вращения электродвигателей, состояние жалюзи и защитных ограждений.
Этап 8. Монтаж насосного оборудования
Насосы устанавливаются на фундаментные рамы с последующей выверкой. До присоединения трубопроводов проверяется соосность насоса и электродвигателя. Подводящие трубопроводы должны быть смонтированы без передачи недопустимых нагрузок на патрубки насосов.
Этап 9. Монтаж технологических трубопроводов
Трубопроводы монтируются по утвержденным изометрическим схемам. Материалы труб, соединительных деталей, фланцев, прокладок и крепежа должны соответствовать спецификации и параметрам рабочей среды.
При монтаже трубопроводов необходимо обеспечить
- идентификацию материалов и сохранение заводской маркировки;
- подготовку кромок по утвержденной технологии;
- применение аттестованных сварочных процедур;
- контроль квалификации сварщиков;
- правильное расположение неподвижных и скользящих опор;
- компенсацию температурных расширений;
- доступность арматуры для обслуживания;
- необходимые уклоны дренажных и технологических линий;
- исключение монтажных напряжений;
- установку временных заглушек на незавершенных участках.
Сварные соединения проходят предусмотренный проектом визуальный, измерительный и неразрушающий контроль. После завершения монтажа трубопроводы очищаются, продуваются или промываются и подвергаются испытаниям.
Этап 10. Монтаж запорной и регулирующей арматуры
Перед установкой проверяются маркировка, направление потока, условный проход, номинальное давление и материал исполнения. Арматура устанавливается в положении, обеспечивающем безопасное обслуживание и демонтаж приводов.
Этап 11. Монтаж электротехнических систем
Выполняются установка распределительных устройств, шкафов управления, электродвигателей, кабельных конструкций, прокладка силовых и контрольных кабелей, подключение освещения, заземления и молниезащиты.
Силовые и слаботочные линии прокладываются раздельно с учетом требований по электромагнитной совместимости и категории взрывоопасной зоны. После монтажа проводятся измерение сопротивления изоляции, проверка непрерывности защитных проводников, испытание заземления и фазировка электродвигателей.
Этап 12. Монтаж КИПиА и автоматизации
Устанавливаются датчики температуры, давления, уровня, расхода, исполнительные механизмы, газоанализаторы, шкафы автоматики и операторская станция. Импульсные линии прокладываются с проектными уклонами и защищаются от механических повреждений и температурного воздействия.
После подключения выполняются калибровка приборов, проверка входных и выходных сигналов, тестирование исполнительных механизмов, сигнализации, блокировок и алгоритмов аварийной остановки.
Этап 13. Монтаж теплоизоляции и защитных покрытий
Тепловая изоляция наносится после завершения испытаний и приемки сварных соединений. Перед изоляцией поверхности очищаются и защищаются антикоррозионным покрытием. Арматура, фланцы и участки, требующие периодического контроля, оснащаются съемными изоляционными элементами.
Этап 14. Испытания и промывка
Испытания оборудования и трубопроводов проводятся по утвержденным программам. Значения испытательного давления, продолжительность выдержки и применяемая среда устанавливаются проектной и эксплуатационной документацией.
В состав предпусковых проверок входят
- гидравлические или пневматические испытания;
- проверка герметичности соединений;
- промывка и очистка трубопроводов;
- продувка технологических линий;
- удаление временных заглушек и монтажных приспособлений;
- проверка предохранительных клапанов;
- проверка направления вращения насосов и вентиляторов;
- индивидуальные испытания электродвигателей;
- проверка блокировок и аварийной остановки;
- проверка пожарной сигнализации и газоанализа;
- оформление исполнительной документации.
Этап 15. Механическая готовность
По завершении монтажа оформляется акт механической готовности. До его подписания устраняются замечания, проверяется комплектность исполнительной документации, маркировка трубопроводов, оборудования, арматуры и кабелей.
Пусконаладочные работы и запуск оборудования
Пусконаладочные работы выполняются по утвержденной программе после подтверждения строительной и механической готовности объекта. К работам допускается обученный персонал заказчика и специалисты пусконаладочной организации.
Холодная пусконаладка
- проверка комплектности и правильности монтажа;
- проверка электроснабжения;
- проверка заземления и молниезащиты;
- настройка приборов и исполнительных механизмов;
- проверка программного обеспечения;
- тестирование сигнализации и блокировок;
- испытание насосов и вентиляторов без технологической нагрузки;
- проверка герметичности;
- промывка и продувка систем;
- проверка пожарной и газовой безопасности.
Горячая пусконаладка
- инертизация оборудования при наличии соответствующей системы;
- прием технологического сырья;
- запуск топливной системы;
- постепенный разогрев трубчатой печи;
- вывод ректификационной колонны на рабочий температурный режим;
- настройка флегмового числа и боковых отборов;
- стабилизация давления и температурного профиля;
- отбор проб и лабораторный контроль;
- корректировка технологических параметров;
- поэтапное увеличение производительности;
- вывод комплекса на установленную проектом нагрузку.
Комплексное опробование
После стабилизации технологического режима проводится комплексное опробование оборудования под нагрузкой. Продолжительность и критерии приемки определяются договором и программой ПНР. По результатам подтверждаются работоспособность оборудования, устойчивость процесса, функционирование автоматизации и достижение согласованных показателей.
Передача мини-НПЗ заказчику
После успешного комплексного опробования оформляются приемо-сдаточные документы. Заказчику передаются эксплуатационные инструкции, паспорта оборудования, исполнительная документация, перечень рекомендуемых запасных частей и журналы выполненных проверок.
Обучение персонала
В рамках пусконаладочных работ специалисты поставщика проводят обучение эксплуатационного и ремонтного персонала заказчика.
Программа обучения включает
- устройство и назначение технологического оборудования;
- основы технологического процесса;
- подготовку установки к пуску;
- порядок штатного запуска и остановки;
- контроль технологических параметров;
- работу с автоматизированной системой управления;
- действия при срабатывании сигнализации и защит;
- порядок аварийной остановки;
- ежесменное техническое обслуживание;
- правила безопасного отбора проб;
- ведение эксплуатационной документации;
- подготовку оборудования к ремонту.
Допуск персонала к самостоятельной работе осуществляется заказчиком после обучения, проверки знаний, инструктажей и выполнения требований законодательства в области охраны труда, пожарной и промышленной безопасности.
Проектная и эксплуатационная документация
В зависимости от границ договора комплект документации может включать:
- пояснительную записку;
- технологический регламент;
- материальный и тепловой баланс;
- технологические схемы;
- план расположения оборудования;
- опросные листы и спецификации;
- чертежи технологических модулей;
- изометрические схемы трубопроводов;
- схемы автоматизации;
- перечень сигналов и блокировок;
- кабельные журналы;
- электрические принципиальные схемы;
- руководства по монтажу;
- руководства по эксплуатации;
- паспорта оборудования;
- сертификаты на материалы и комплектующие;
- программу и методику испытаний;
- программу пусконаладочных работ;
- перечень запасных частей;
- график технического обслуживания;
- упаковочные листы и отгрузочные ведомости.
Срок производства и реализации проекта
Ориентировочный срок изготовления блочно-модульного мини-НПЗ составляет от 180 до 240 календарных дней с момента получения первого авансового платежа, утверждения технического задания и передачи заказчиком полного комплекта исходных данных.
Общий срок реализации объекта с учетом проектирования, производства, доставки, строительно-монтажных и пусконаладочных работ ориентировочно составляет от 10 до 16 месяцев. Срок зависит от состава установки, количества дополнительных блоков, готовности площадки, удаленности объекта, климатического исполнения и сроков согласования документации.
Предварительный календарный график
| Сбор и анализ исходных данных | 10–20 рабочих дней |
| Предпроект и согласование технологической схемы | 20–40 рабочих дней |
| Основное проектирование | 60–120 календарных дней |
| Изготовление оборудования | 180–240 календарных дней |
| Контрольная сборка и заводские испытания | 15–30 календарных дней |
| Упаковка и подготовка к отгрузке | 10–20 календарных дней |
| Доставка | по месту расположения объекта |
| Монтаж оборудования | 90–150 календарных дней при готовой площадке |
| Пусконаладочные работы | 30–60 календарных дней |
| Комплексное опробование и сдача | по согласованной программе |
Проектирование и подготовка строительной площадки могут выполняться параллельно с изготовлением технологических модулей, что сокращает общий срок ввода предприятия в эксплуатацию.
Условия оплаты мини-НПЗ
Для реализации проекта предлагается поэтапная схема оплаты, привязанная к фактическому выполнению работ:
Первый платеж — 30%
Оплачивается после подписания договора и согласования технического задания. Платеж является основанием для начала проектирования, закупки материалов и размещения заказов на основное комплектующее оборудование.
Второй платеж — 30%
Оплачивается после завершения основного этапа проектирования, согласования компоновки и подтверждения готовности ключевого оборудования либо достижения установленного договором этапа производства.
Третий платеж — 30%
Оплачивается после завершения изготовления, проведения предусмотренных заводских проверок и получения уведомления о готовности оборудования к отгрузке.
Финальный платеж — 10%
Оставшиеся 10% оплачиваются после завершения пусконаладочных работ, запуска оборудования и подписания согласованного сторонами документа о выполнении соответствующего этапа.
Подробные условия оплаты, перечень документов для подтверждения каждого этапа, сроки приемки и порядок устранения замечаний фиксируются в договоре и календарном плане.
Распределение ответственности сторон
В базовую ответственность поставщика может входить
- разработка технологической части проекта;
- производство основного оборудования;
- закупка комплектующих;
- сборка технологических модулей;
- заводской контроль качества;
- консервация, упаковка и маркировка;
- подготовка отгрузочной документации;
- доставка в согласованном объеме;
- шефмонтаж;
- пусконаладочные работы;
- обучение персонала;
- гарантийное сопровождение.
В ответственность заказчика может входить
- предоставление достоверных исходных данных;
- оформление прав на земельный участок;
- выполнение инженерных изысканий;
- получение необходимых разрешений и согласований;
- подготовка площадки и фундаментов;
- строительство внешних инженерных сетей;
- обеспечение электроэнергией, топливом, водой и связью;
- организация строительной площадки;
- предоставление грузоподъемной техники — если не включена в договор;
- обеспечение сырьем, топливом и расходными материалами для ПНР;
- предоставление обучаемого эксплуатационного персонала;
- организация лабораторного контроля;
- эксплуатация объекта в соответствии с регламентом.
Контроль качества оборудования
Контроль качества осуществляется на всех стадиях производства: от входной проверки металлопроката и комплектующих до итоговой приемки готовых модулей.
Программа контроля может предусматривать
- проверку сертификатов материалов;
- контроль геометрических размеров;
- визуальный и измерительный контроль сварных соединений;
- ультразвуковой, радиографический, капиллярный или магнитопорошковый контроль;
- гидравлические испытания аппаратов;
- испытания трубопроводных сборок;
- проверку электрических шкафов;
- проверку программного обеспечения;
- имитационное тестирование сигнализации и блокировок;
- проверку комплектности;
- контроль упаковки и маркировки.
Объем неразрушающего контроля и критерии приемки устанавливаются рабочей документацией, нормативными требованиями и условиями договора.
Гарантия и сервисное обслуживание
Гарантийный срок и условия гарантии указываются в договоре поставки. Начало гарантийного периода может исчисляться с даты подписания акта ввода оборудования в эксплуатацию либо с иной даты, установленной договором.
Сервисное сопровождение может включать:
- дистанционные консультации;
- выезд сервисных специалистов;
- диагностику оборудования;
- настройку автоматизированной системы управления;
- поставку запасных частей;
- плановое техническое обслуживание;
- аудит технологического режима;
- обучение новых сотрудников;
- модернизацию и увеличение производительности;
- добавление новых технологических блоков.
Преимущества блочно-модульного мини-НПЗ
- Заводская готовность. Основная часть оборудования собирается на производственной площадке до отправки заказчику.
- Сокращение монтажа. Модули поставляются с максимально возможной внутренней трубопроводной и кабельной обвязкой.
- Гибкая комплектация. Состав предприятия адаптируется под сырье, продуктовую корзину и бюджет.
- Масштабируемость. В дальнейшем могут устанавливаться дополнительные блоки очистки и глубокой переработки.
- Воздушное охлаждение. Снижается потребность в больших объемах оборотной воды.
- Автоматизированное управление. Основные параметры контролируются из операторной.
- Поэтапное финансирование. Оплата распределена в соответствии с ходом реализации проекта.
- Комплексная ответственность. Возможна реализация от предпроекта до запуска и обучения персонала.
Как заказать мини-НПЗ 890 баррелей в сутки
Для расчета стоимости и подготовки индивидуального технико-коммерческого предложения направьте техническое задание, анализ исходного сырья, сведения о месте размещения объекта и требования к получаемой продукции.
Этапы оформления заказа
- Получение заявки и исходных данных.
- Анализ сырья и требований заказчика.
- Разработка предварительного материального баланса.
- Формирование технологической схемы и комплектности.
- Подготовка технико-коммерческого предложения.
- Согласование границ поставки и календарного графика.
- Подписание договора.
- Проектирование и изготовление оборудования.
- Доставка, монтаж и пусконаладка.
- Запуск мини-НПЗ и передача заказчику.
Мини-НПЗ производительностью 890 баррелей в сутки может быть поставлен как отдельная установка первичной переработки нефти, так и в составе полноценного нефтеперерабатывающего комплекса с резервуарным парком, эстакадой налива, лабораторией, операторной и установками повышения качества продукции.
Стоимость рассчитывается индивидуально после утверждения технического задания, состава оборудования, границ проектирования и условий площадки. Для получения расчета свяжитесь с отделом нефтегазового оборудования компании «МеталлЭнергоХолдинг».
Важная техническая информация
Настоящее описание является предварительной концепцией и не заменяет проектную, рабочую, конструкторскую и эксплуатационную документацию. Монтаж, испытания, пуск и эксплуатация нефтеперерабатывающего оборудования должны выполняться квалифицированными организациями и персоналом с соблюдением действующих требований промышленной, пожарной и экологической безопасности.
Окончательные технические характеристики, комплектность, выход продуктов, требования к площадке, срок изготовления и стоимость фиксируются после анализа исходного сырья, инженерных условий и утверждения технического задания.

МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


